
圆度与圆柱度从哪来?机械氧化铝陶瓷件的加工与检测设备解析
2026-10-30(9)次浏览
在装配现场,零件能不能转得顺、配得准,很多时候不取决于某个单一尺寸,而在于圆度和圆柱度这类形位公差是否稳定。这两项指标不像外径那样一眼能量出来,却直接决定了轴套与轴的配合间隙、柱塞在泵体中的往复精度。那么,圆度、圆柱度靠什么设备保证?对机械氧化铝陶瓷件来说,要把它们控制住,靠的是加工设备和检测手段两头配合,加工端决定零件能不能做到,检测端决定做出来的零件是否真的达标。
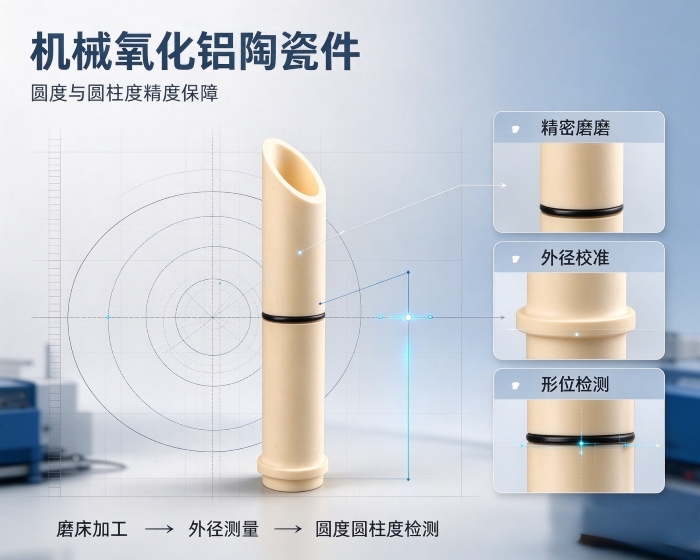
加工回转体零件时,内外圆磨床是主力设备。轴套、柱塞这类机械氧化铝陶瓷件的外圆和内孔,通常由高精度内外圆磨床配合金刚石砂轮完成磨削。磨床的主轴精度和导轨刚性直接影响最终圆度,设备状态稳定的情况下,圆度可以控制在微米级范围内。对于细长管状零件或批量较大的圆柱件,无心磨床也会被采用,它在修正外径尺寸的同时兼顾圆度和直线度,适合连续生产。
内孔如果对圆度和圆柱度有较高要求,磨削之后往往还会增加一道珩磨工序。珩磨利用油石对内壁进行低速、大面积的往复修整,能进一步改善孔的圆度和表面粗糙度,适合对配合精度有要求的机械氧化铝陶瓷件内孔加工。
设备本身只是基础,实际加工出来的圆度表现,还取决于砂轮修整、进给参数和冷却条件是否稳定。砂轮如果修整不及时,切削状态发生变化,圆度就容易出现波动。进给速度偏快或冷却不充分,表面可能产生微裂纹或局部崩口,形位公差也会受影响。参数固化得比较好的厂家,批量件之间的圆度波动会小很多,这也是考察机械氧化铝陶瓷件加工厂时值得关注的一个点。
加工出来的零件是否达标,需要靠检测设备来判定。圆度仪和圆柱度仪是直接测量这两项指标的专用设备,零件旋转一周,传感器记录半径变化,生成误差曲线,圆度和圆柱度是否在公差范围内一目了然。三坐标测量机也能用于圆度和圆柱度的抽检和首件确认,适合需要同时核查多个形位公差的场合。
检测环节有一个容易被忽略的细节,就是温度。陶瓷的热膨胀系数虽然低于金属,但在微米级测量中,温度偏差仍可能影响读数,规范的检测通常在恒温条件下进行,测量结果才具备可比性。
康柏工业陶瓷在机械氧化铝陶瓷件的加工上,配置了内外圆磨床、无心磨床及珩磨设备,针对轴套、柱塞、密封环等回转体零件形成了相对完整的磨削工艺链。检测端配备圆度仪和三坐标测量机,对关键形位公差逐项确认,并在恒温条件下完成终检。对于圆度和圆柱度有明确要求的机械氧化铝陶瓷件项目,这类具备加工与检测配套能力的厂家,可以作为选型时的考察方向。
+More相关推荐
-
圆度与圆柱度从哪来?机械氧化铝陶瓷件的加工与检测设备解析
在装配现场,零件能不能转得顺、配得准,很多时候不取决于某...
-
做饰品与日用品,如何看待氧化锆陶瓷热膨胀系数?
挑饰品或日用品材料时,不少人会去翻参数表。翻到氧化锆陶瓷...
-
陶瓷型材加工厂家该如何甄选?材质、精度、产能选型全解
陶瓷型材的采购,表面上是选一家供应商,实质是判断对方能否...
-
温控部件选材,氧化铝陶瓷有哪些突出优势?选型参考
温控组件在工业设备、家电产品和电子装置中承担着温度感知、...
136-9226-4978
服务热线:136-9226-4978
联系电话:136-9226-4978
公司传真:
公司邮箱:
公司地址:


 136-9226-4978
